Вести

Процес производње вијака

2026-06-16

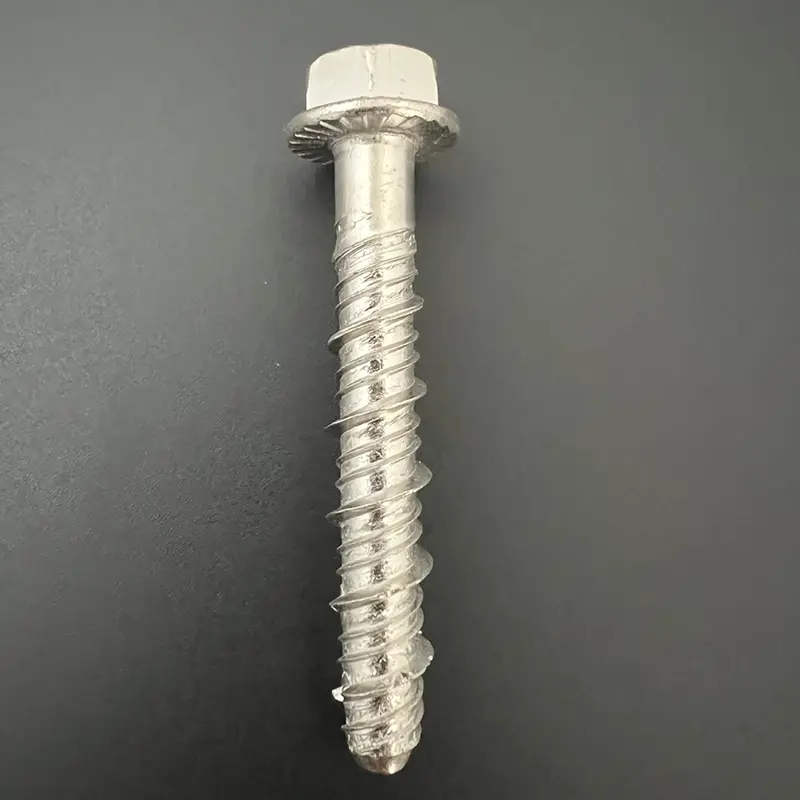
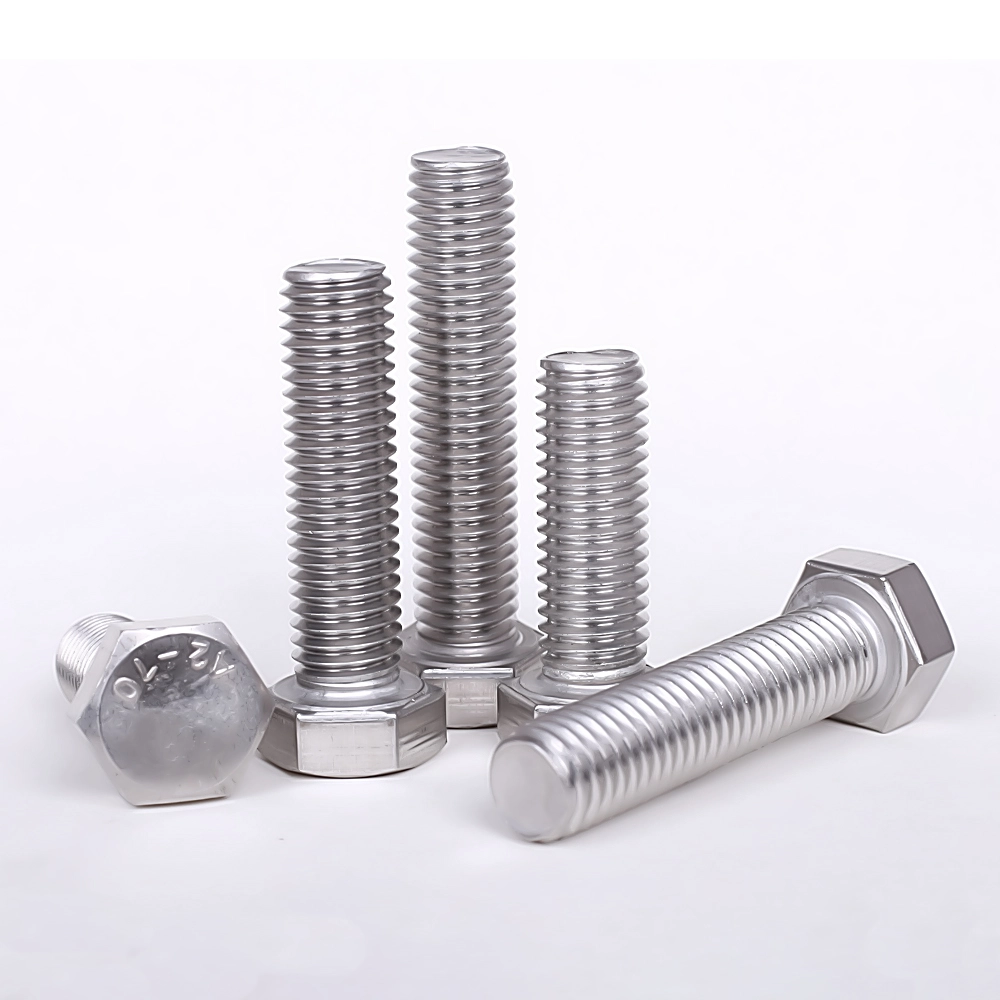
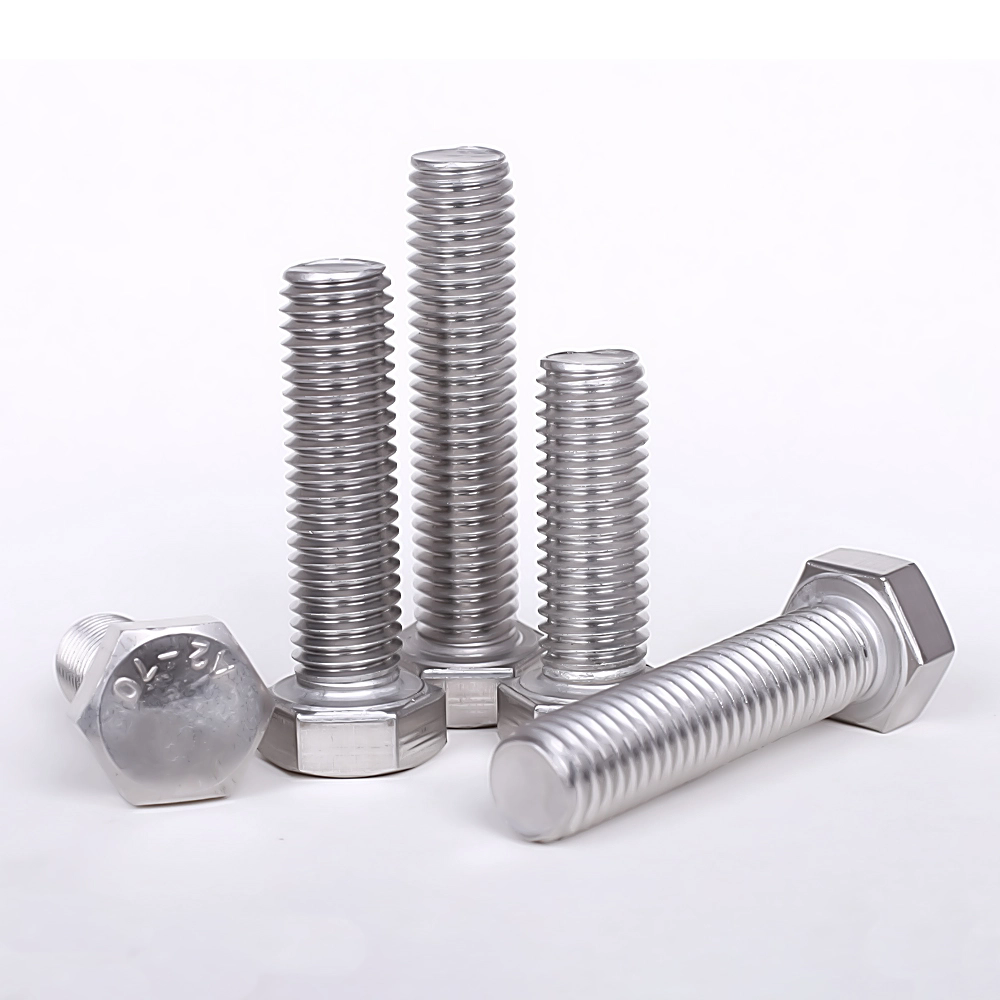
Болтссу категорисани на обичне вијке од угљеничног челика, вијке високе чврстоће (оцене 8.8, 10.9 и 12.9) и вијке од нерђајућег челика. Док су основни производни процеси у великој мери слични, вијци високе чврстоће захтевају додатни корак топлотне обраде, док вијци од нерђајућег челика подлежу декарењу и пасивизацији. 

И. Инспекција улазних сировина

Сировине: Жичана шипка (намотани челик); разреди материјала укључују К235, 45#, 40Цр, 35ЦрМо и нерђајући челик 304/316.

Визуелна инспекција: Проверите да ли има пукотина, рђе или раслојавања површине.

Физичко-хемијска испитивања: спектрална анализа материјала, затезна чврстоћа и тврдоћа.

Верификација димензија: Уверите се да пречник жице задовољава спецификације празног вијка.


ИИ. Извлачење жице (хладно извлачење)

Почетни пречник жичане шипке је превелик и мора се повући до стандардног пречника бланка.

Кисељење: Потапање у хлороводоничну киселину за уклањање површинског каменца и рђе.

Неутрализација, испирање водом и фосфатирање: Формирање фосфатног филма за подмазивање на површини.

Сапонификација: Примена праха за подмазивање ради смањења хабања на матрицама са хладном главом.

Хладно извлачење: Вишеструко извлачење како би се смањио пречник жице на циљну величину обраде.

Намотавање: Жица је намотана у намотаје, спремна за хладно савијање.


ИИИ. Хладно качење (основни процес: формирање главе завртња и дршке у једној операцији)

Користи машину за хладну главу са више станица; формирање се одвија екструзијом на собној температури (без загревања).

Увлачење и сечење: Залиха жице се сече на потребну укупну дужину завртња.

Први ударац (пре-заглавље): Почетно истискивање за формирање облика главе.

Други ударац (завршни наслов): Формира шестоугаону главу, округлу главу или пан главу; истовремено смањује пречник дршке и формира закошеност.

Избацивање: Даје празну завртњу са глатком дршком (без навоја).

Контрола дефекта: проверава да ли има пукотина на глави, главе ван центра, недоследне дужине дршке и неравнине.


ИВ. Котрљање нити (обрада нити)

Разликује се по ваљању навоја (за завртње високе прецизности, високе чврстоће) у односу на равно ваљање навоја (за стандардне завртње).

Пуњење празног материјала, позиционирање и стезање.

Две матрице за ваљање навоја ротирају једна наспрам друге да истискују стандардни спољни навој на дршку.

Инспекција мерача навоја (Го/Но-Го): Обезбеђује тачност налегања навоја.

Уклањање ивица: Уклањање неравнина са ивица конца.


В. Термичка обрада (потребно само за високе чврстоћевијци, разред 4.8 и више; опционо за стандардне завртње 4.8)

Сврха: Побољшање снаге, тврдоће и жилавости, постизање... 8.8/10.9/12.9 степена снаге

1. Гашење

Загрева се у пећи са мрежастом траком на 800–900°Ц, након чега следи брзо хлађење уља ради повећања тврдоће.

2. Каљење

Поново се загрева и држи на средњој температури да би се ублажила унутрашња напона гашења и спречило крто ломљење.

3. Хлађење и пражњење

Контрола тврдоће и микроструктуре након термичке обраде; неусаглашени делови се прерађују.


ВИ. Обрада површине (заштита од корозије/рђе; процес одабран на основу захтева)

1. Електро-галванизација (стандардни вијци)

Одмашћивање → Кисељење → Активација → Поцинковање → Пасивација (плаво-бела, преливна, црна) → Заптивање

Предности: Ниска цена; Недостаци: Подложан крхкости водоника на високим температурама; електро-галванизација је забрањена за вијке високе чврстоће 10,9/12,9.

2. Топло цинковање (електрична индустрија и спољни вијци за тешке услове рада)

Кисељење и топљење → Потапање цинком на високој температури; дебео премаз, одлична отпорност на корозију; нити захтевају накнадно чишћење.

3. Дацромет / Геомет (за вијке високе чврстоће)

Нема крхкости водоника; супериорна отпорност на рђу у поређењу са цинковањем; отпоран на слани спреј; главни избор за нове енергетске и аутомобилске компоненте високе чврстоће.

4. Зацрњење/плављење (јефтини завртњи за затворене просторе)

Алкална оксидација; само краткорочна заштита од рђе; без слоја премаза.

5. Специфични нерђајући челик: кисељење и пасивација

Уклања обрађени каменац/оксиде; повећава отпорност нерђајућег челика на рђу.


ВИИ. Потпуна инспекција и сортирање

Визуелни преглед (100%): пукотине, удубљења, неравнине, љуштење премаза.

Контрола димензија: Укупна дужина, хексадецимална ширина по равнима, дебљина, спољни пречник навоја.

Механичке провере на лицу места: затезна чврстоћа, граница попуштања, тврдоћа, испитивање обртног момента.

Оптичка машина за сортирање: Аутоматско сортирање за уклањање неисправних делова.

ВИИИ. Водонично рељефно печење (обавезно за поцинковане вијке високе чврстоће)

Печено на 200–230°Ц током 2–4 сата у року од 24 сата од облагања да би се елиминисало крхкост водоника и спречио лом изазван стресом.


ИКС. Паковање и складиштење

Упаковано по спецификацији и разреду; означени (спецификација, чврстоћа, материјал, број серије). Паковање отпорно на влагу; складиштење и отпрема.


Повезане вести
X
Користимо колачиће да бисмо вам понудили боље искуство прегледања, анализирали саобраћај на сајту и персонализовали садржај. Коришћењем овог сајта прихватате нашу употребу колачића. Политика приватности