Језик
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Могу ли прекиди у аутоматизованом састављању проистећи из ГБ818 варијација серије завртња са укрштеним удубљеним машинским завртњем?
2026-09-11
ОЕМ купци електронике и дистрибутери индустријских затварача често потврђују квалитет машинских вијака ручним прегледом узорака. Ручно одабрани узорци прототипа пролазе проверу димензија и ручно тестирање одвијачем. Вишеструка суптилна одступања на нивоу серије остају невидљива током ручног узорковања, а појављују се само када се делови убаце у брзе аутоматизоване монтажне линије, изазивајући непланиране застоје линије и додатне трошкове прераде.
Четири одступања релевантна за монтажну линију ретко су истакнута на стандардним листама података:
- Померање профила попречног удубљења доводи до повременог извртања наставног наставка под производним обртним моментом
- Хабање алата за ваљање навоја ствара недоследно пристајање навоја у великим производним серијама
- Вредности трења при померању дебљине површинског премаза за станице са контролом обртног момента
- Раздвојени топлотни бројеви сировина чине сертификате прототипа неважећим за испоручене серије
Конзистентност геометрије попречног удубљења за аутоматску вожњу великом брзином
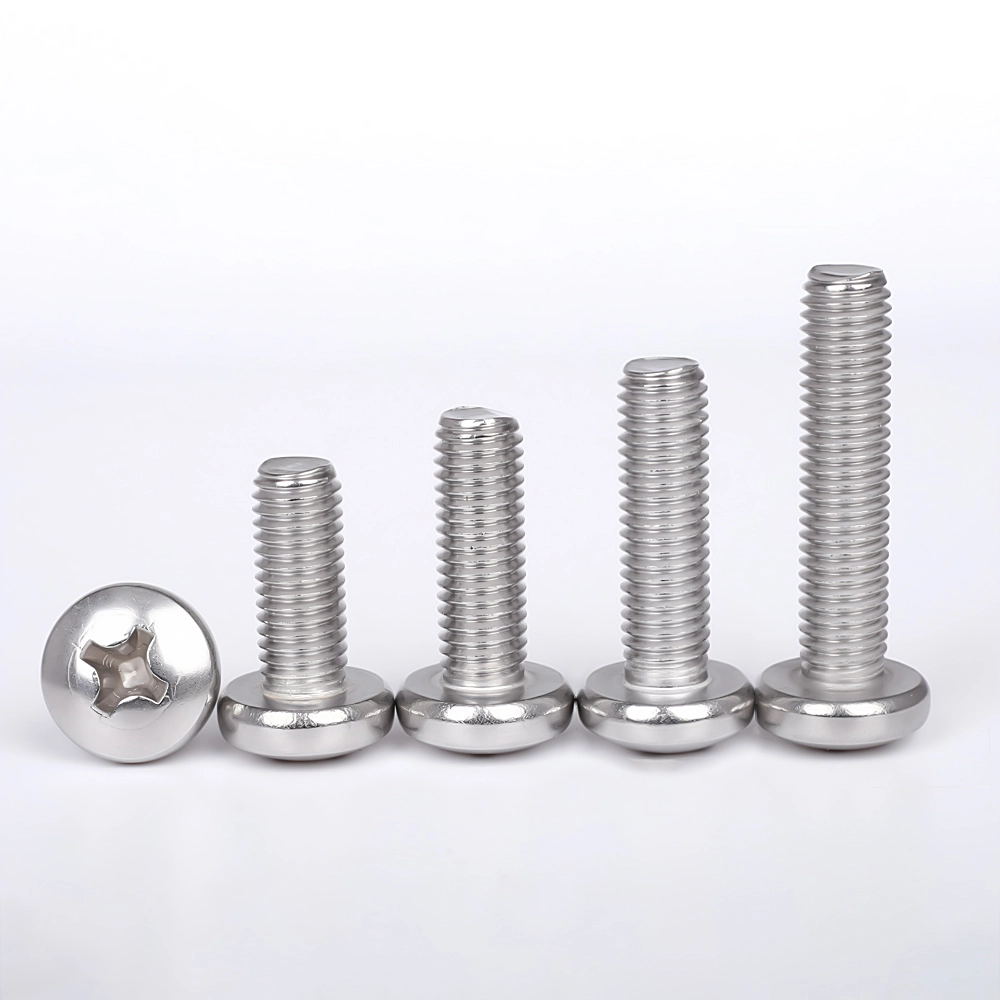
Ручно испитивање узорка толерише мање несавршености облика попречног удубљења. Роботски алати за монтажу примењују фиксне профиле обртног момента; мали помак димензија удубљења мења контактну површину бита. Чак и шрафови који пролазе статичку визуелну инспекцију доводе до честог отпуштања, хабања наставка и одбачених склопова на производним линијама.
- Периодично скенирање оптичког профила геометрије попречног удубљења кроз сваку производну кампању
- Симулирано тестирање циклуса обртног момента аутоматског склапања коришћењем типова драјвера које је одредио купац
Ванлуо Хардваре врши провјеру профила удубљења на лицу мјеста изван једноставног визуелног изгледа, филтрирајући мноштво склоно ризику од роботског склапања прије паковања за извозне поруџбине.
Стабилност приањања навоја при напредовању хабања алата у масовној производњи
Прототипови шрафова се производе са потпуно новим матрицама за ваљање навоја. После милиона циклуса делова, површине матрице постепено деградирају. Појединачне димензије шрафова могу и даље бити унутар граница толеранције цртежа, али кумулативне промене профила стварају флуктуирајуће понашање при захватању навоја.
Овакво суптилно одступање не показује ништа током ручних испитивања са једним завртњем, али доноси спорадично унакрсне навоје или круто парење када се континуирано увлаче у отворе кућишта са навојем на аутоматизованим уређајима.
- Имплементирајте прагове окидања обима производње за поновно кондиционирање матрице са навојем
- ГО‑НО‑ГО узорковање мерача комбиновано са делимичном верификацијом профила навоја по смени
Расипање дебљине премаза мења перформансе затезања обртног момента
Многи купци само наводе тип премаза без дефинисања дозвољене варијације дебљине. Неравномерност слоја цинка или пасивирања мења коефицијент површинског трења. На монтажним станицама са закључаним обртним моментом, идентичан програмирани обртни момент даје веома различиту стварну силу стезања.
Неке серије заврше недовољно стегнуте и склоне лабављењу вибрација током рада; други стварају ризик од навоја током затезања које покреће робот, иако сваки шраф изгледа визуелно уједначено.
- Мерење дебљине премаза у више тачака које покрива корене навоја и прелазне зоне од главе до дршке
- Валидација на клупи за затезање обртног момента која представља параметре монтажне станице у стварној производњи
Сљедивост топлотних лота сировина које одвајају доказе узорака од расуте робе
Извештаји о испитивању генеричког материјала из серија прототипа не могу представљати масовно произведене пошиљке за индустријске ОЕМ ревизије. Неки добављачи затварача поново користе старе МТР документе серије узорака за касније производне погоне без унакрсног референцирања стварних топлотних бројева челика.
За пројекте електронике и уређаја који подлежу правилима о следљивости компоненти, ова неусклађеност документације може блокирати прихватање улазне робе за осигурање квалитета, независно од механичких перформанси физичких вијака.
- Повежите шифре серије готових производа директно са одговарајућим бројевима топлотних партија у челичанама
- Издавање извештаја о материјалима на енглеском језику за специфичне пројекте уместо да дистрибуирате недатиране сертификате прототипа
Сажета контролна листа техничких клаузула за набавку затварача циљаних на аутоматизоване линије
- Додајте геометрију унакрсних удубљења и захтеве за симулираним роботским циклусом обртног момента у спецификацијама наруџбенице
- Дефинишите покретаче одржавања матрице за ваљање навоја и правила узорковања верификације навоја у мешовитом режиму
- Одредите дозвољени опсег дебљине премаза плус валидацију затезања обртног момента за монтажне станице са контролисаним обртним моментом
- Спровести документацију везану за грејну парцелу; одбити поновну употребу самосталних извештаја о материјалу за прототип-узорак
Повезане вести
- Шта чини Т вијке од нерђајућег челика поузданим избором за модерно причвршћивање?
- Како комбиновани завртањ са имбус утичницом побољшава перформансе причвршћивања?
- Које грешке у набавци узрокују неуспех пројекта ужета од нерђајућег челика?
- Да ли површински савршени узорци маскирају ризике пројекта на терену?
- Шта чини сидрени вијак са хек прирубницом за бетон поузданим за тешке конструкције?